塑胶模具厂注塑花盆模具设计与注塑件产品制造全解析
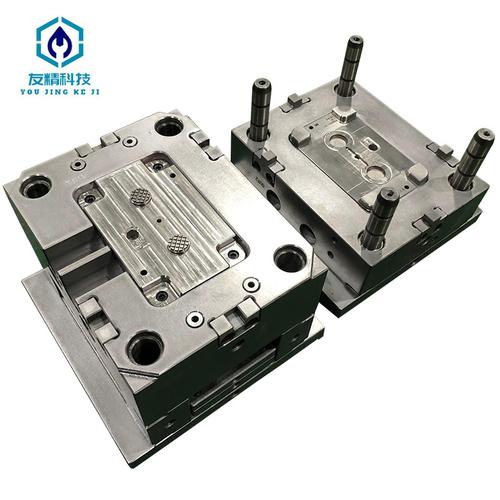
在塑胶模具行业中,注塑花盆模具设计与制造是一项兼具实用性与艺术性的工程。无论是大型塑胶模具厂还是专业注塑模具厂,都需要精准把握花盆注塑模具的结构特点、塑料模具制品的成型工艺,以及最终注塑件产品的质量要求。本文将系统阐述从模具设计到注塑件产品落地的全流程关键要点。
一、注塑花盆模具设计的基本原则
花盆属于薄壁、开放型腔类塑料模具制品,设计时需重点考虑脱模斜度、壁厚均匀性、底部加强结构以及排水孔成型方案。通常脱模斜度取1°~2°,底部厚度略大于侧壁以抵抗顶出变形。对于带有托盘的花盆,需在同一套注塑模具中设置两套型腔,通过分级注塑或顺序开模实现。
二、注塑模具厂在花盆模具设计中的关键考量
- 分型面选择:注塑模具厂通常将分型面设在花盆口部或底部台阶处,确保飞边易于修整且不影响外观。2. 浇口系统:对于圆形花盆,中心点浇口或潜伏浇口较常见,可避免侧面进胶产生的熔接线影响美观。3. 冷却水道:应在型芯与型腔中设置环形冷却水路,缩短成型周期,防止翘曲变形。4. 顶出机构:注塑花盆刚性强但脱模时易 scraping 底部,宜采用推板加气辅顶出或螺栓型顶针。
三、塑料模具制品的材料选择
花盆注塑件产品常用塑料包括:聚丙烯(PP)——成本低、韧性好、耐候性中等,适合室内用;高密度聚乙烯(HDPE)——耐候性优异,适合户外;ABS——表面光泽度高,可电镀或喷涂,用于高端装饰花盆;改性PP添加抗UV剂,户外寿命可达3-5年。注塑模具厂需针对材料收缩率(PP约1.2%-2.5%)预留加工余量,设计合适尺寸的型腔。
四、注塑件产品成型工艺参数
典型工艺:料筒温度210-250℃,模具温度30-60℃,注射压力70-100MPa,保压压力40-60MPa,冷却时间15-30s(收花盆尺寸)。高速注射可避免缺料,但易产生流痕;低速注射有利于外观但效率低。专业注塑模具厂会通过模流分析(Moldflow)优化浇口位置和填充平衡。
五、常见缺陷与对策
花盆注塑件常遇到:顶部缺口不满(注射压力不足或排气不良);内壁波浪纹(模温不均);底部顶白(托芯脱模阻力大);翘曲(冷却不均)。对策包括增加排气槽深度0.02-0.03mm、采用随形冷却水道、优化顶出面积和延迟顶出时间。
六、注塑模具厂的交期与质量控制
一套普通花盆注塑模具的设计制造周期约为15-25天,复杂异形与多腔模具需30天。质量控制要点:模具钢选P20或718,型腔抛光至SPI A2级;试模时检查重量重复性(±0.5%),飞边厚度≤0.05mm。最终交付的注塑件产品需通过2米跌落实验、280℃耐热测试、UV老化测试(户外级别)。
从塑胶模具厂的图纸设计到注塑模具厂的机加工与试模,再到日常塑料模具制品的生产效率与良率,花盆模具项目要求整个链条紧密协同。选择有花盆类模具设计经验的注塑模具厂,可以显著降低开模风险,保证注塑件产品的一致性与市场竞争力。随着生物基塑料和模内装饰技术的普及,花盆注塑件产品将更轻、更美、更环保。
如若转载,请注明出处:http://www.tiansheng1979.com/product/42.html
更新时间:2026-10-30 04:30:20