深入解析模具制造中的三大关键类型 不锈钢模具、一次成型模具与级进模具
在现代工业制造中,模具作为“工业之母”,是产品批量生产不可或缺的基础工艺装备。从汽车零部件、电子元器件到日常五金用品,高精度、高效率的模具直接决定着产品的质量与生产成本。本文将聚焦三种在生产实践中占据重要地位的模具类型:不锈钢模具、一次成型模具和级进模具,解析各自的特点、应用场景以及选型要点。
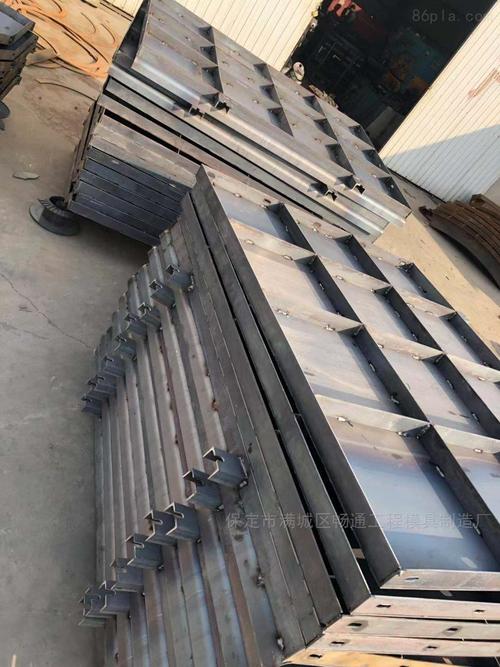
一、不锈钢模具:耐腐蚀长寿命的首选
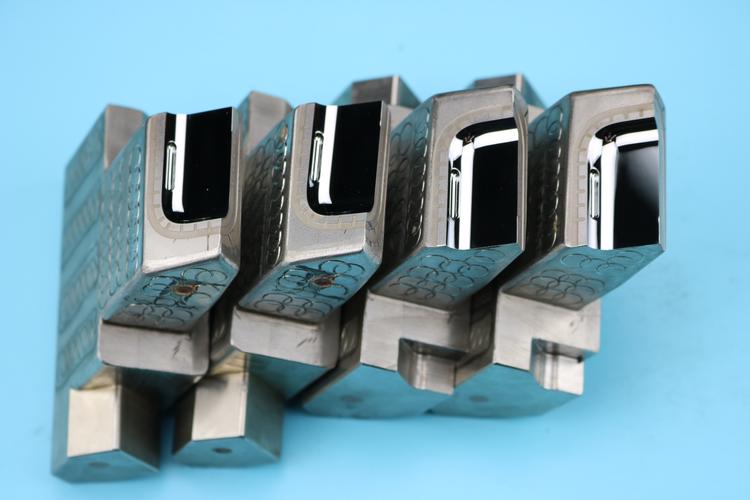
不锈钢模具,通常指模具的模架、型腔、型芯等关键部件采用不锈钢材料制造。与传统模具钢(如P20、718、H13等)相比,不锈钢(如420、440C、S136等)具有优异的耐腐蚀性、耐磨性和抛光性能。
- 核心优势
- 耐腐蚀:对于加工含腐蚀性添加剂或潮湿环境下的塑料(如PVC、POM、阻燃塑料),不锈钢模具不易生锈,能长期保持表面精度。
- 高抛光性:可达到镜面级别,适合生产光学镜片、透明产品、医疗器材等对表面要求极高的零件。
- 长寿命:在合理热处理后,硬度可达HRC50以上,适应高磨损工况。
- 典型应用
- 医疗器械(注射器、培养皿)
- 食品包装(透明容器、瓶盖)
- 电子连接器及光学元件
- 腐蚀性塑料的注塑与挤出
二、一次成型模具:去除二次加工的极简工艺
一次成型模具并非单一材料分类,而是一类能把产品从原材料直接加工至最终形状、无需后续机械加工或组装工序的模具的总称。其核心价值观是“省去二次加工,缩短生产周期”。
常见的一次成型方式包括:
- 注塑发泡一次成型(如汽车座椅海绵);
- 冲压拉伸一次成型(如壳体、杯状零件);
- 吹塑成型(如瓶中空制品);
- 压铸成型(如铝、锌合金结构件)。
- 核心优势
- 生产环节少,减少半成品搬运与库存;
- 一致性好,避免多次定位误差;
- 节约人工与设备能耗。
- 选型注意事项
- 需要综合考虑到成型材料的收缩率、脱模斜度;
- 应重视冷却系统均匀性,避免内应力集中;
- 对模具刚性和精度要求较高时,应配合CAE模流分析优化。
三、级进模具:高速自动化冲压的王者
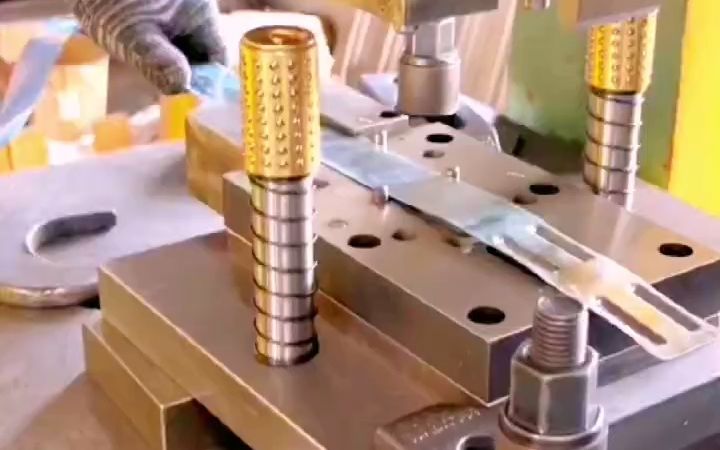
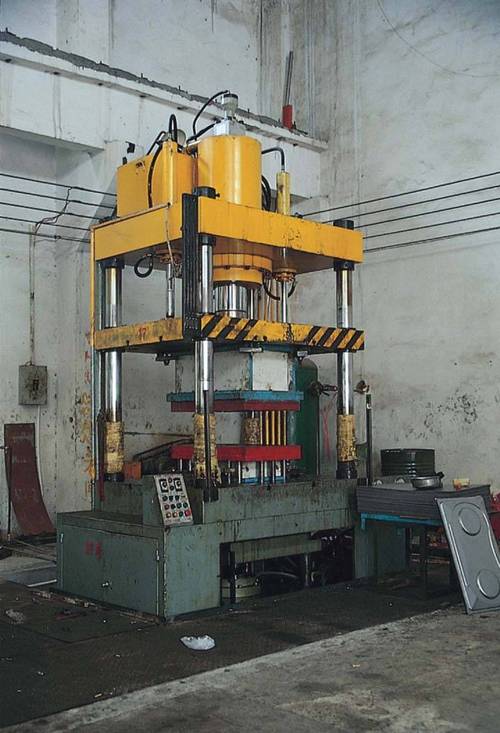
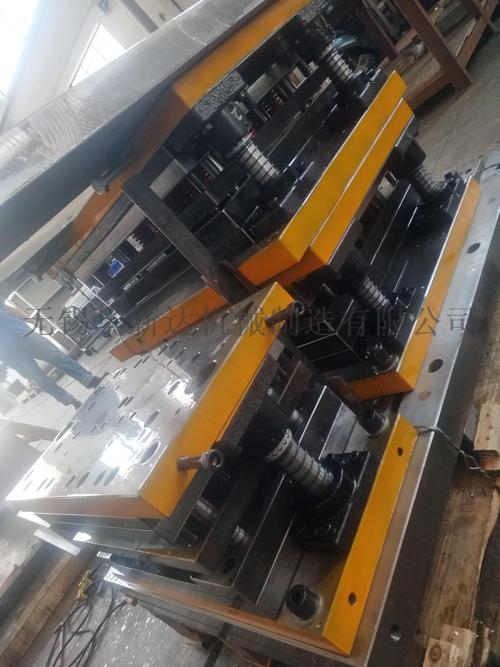
级进模具(又称连续冲模、跳步模)是一种多工位冲压模具。在压力机的一次行程内,条状材料在一个模具的不同工位上依次完成冲裁、弯曲、拉深、整形等多道工序,并于最后工位获得完整零件。
- 核心组成与工作原理
- 送料机步进送料 → 第一工位冲孔 → 第二工位切边 → 第三工位弯曲 → 第四工位翻边 → 末工位落料。
- 模具设计需严格考虑送料步距、条料宽度、导向误差与让位空间。
- 效率与常见应用
- 级进模生产速度极高(每分钟50~400冲次),适合批量化、标准化的小型零件。
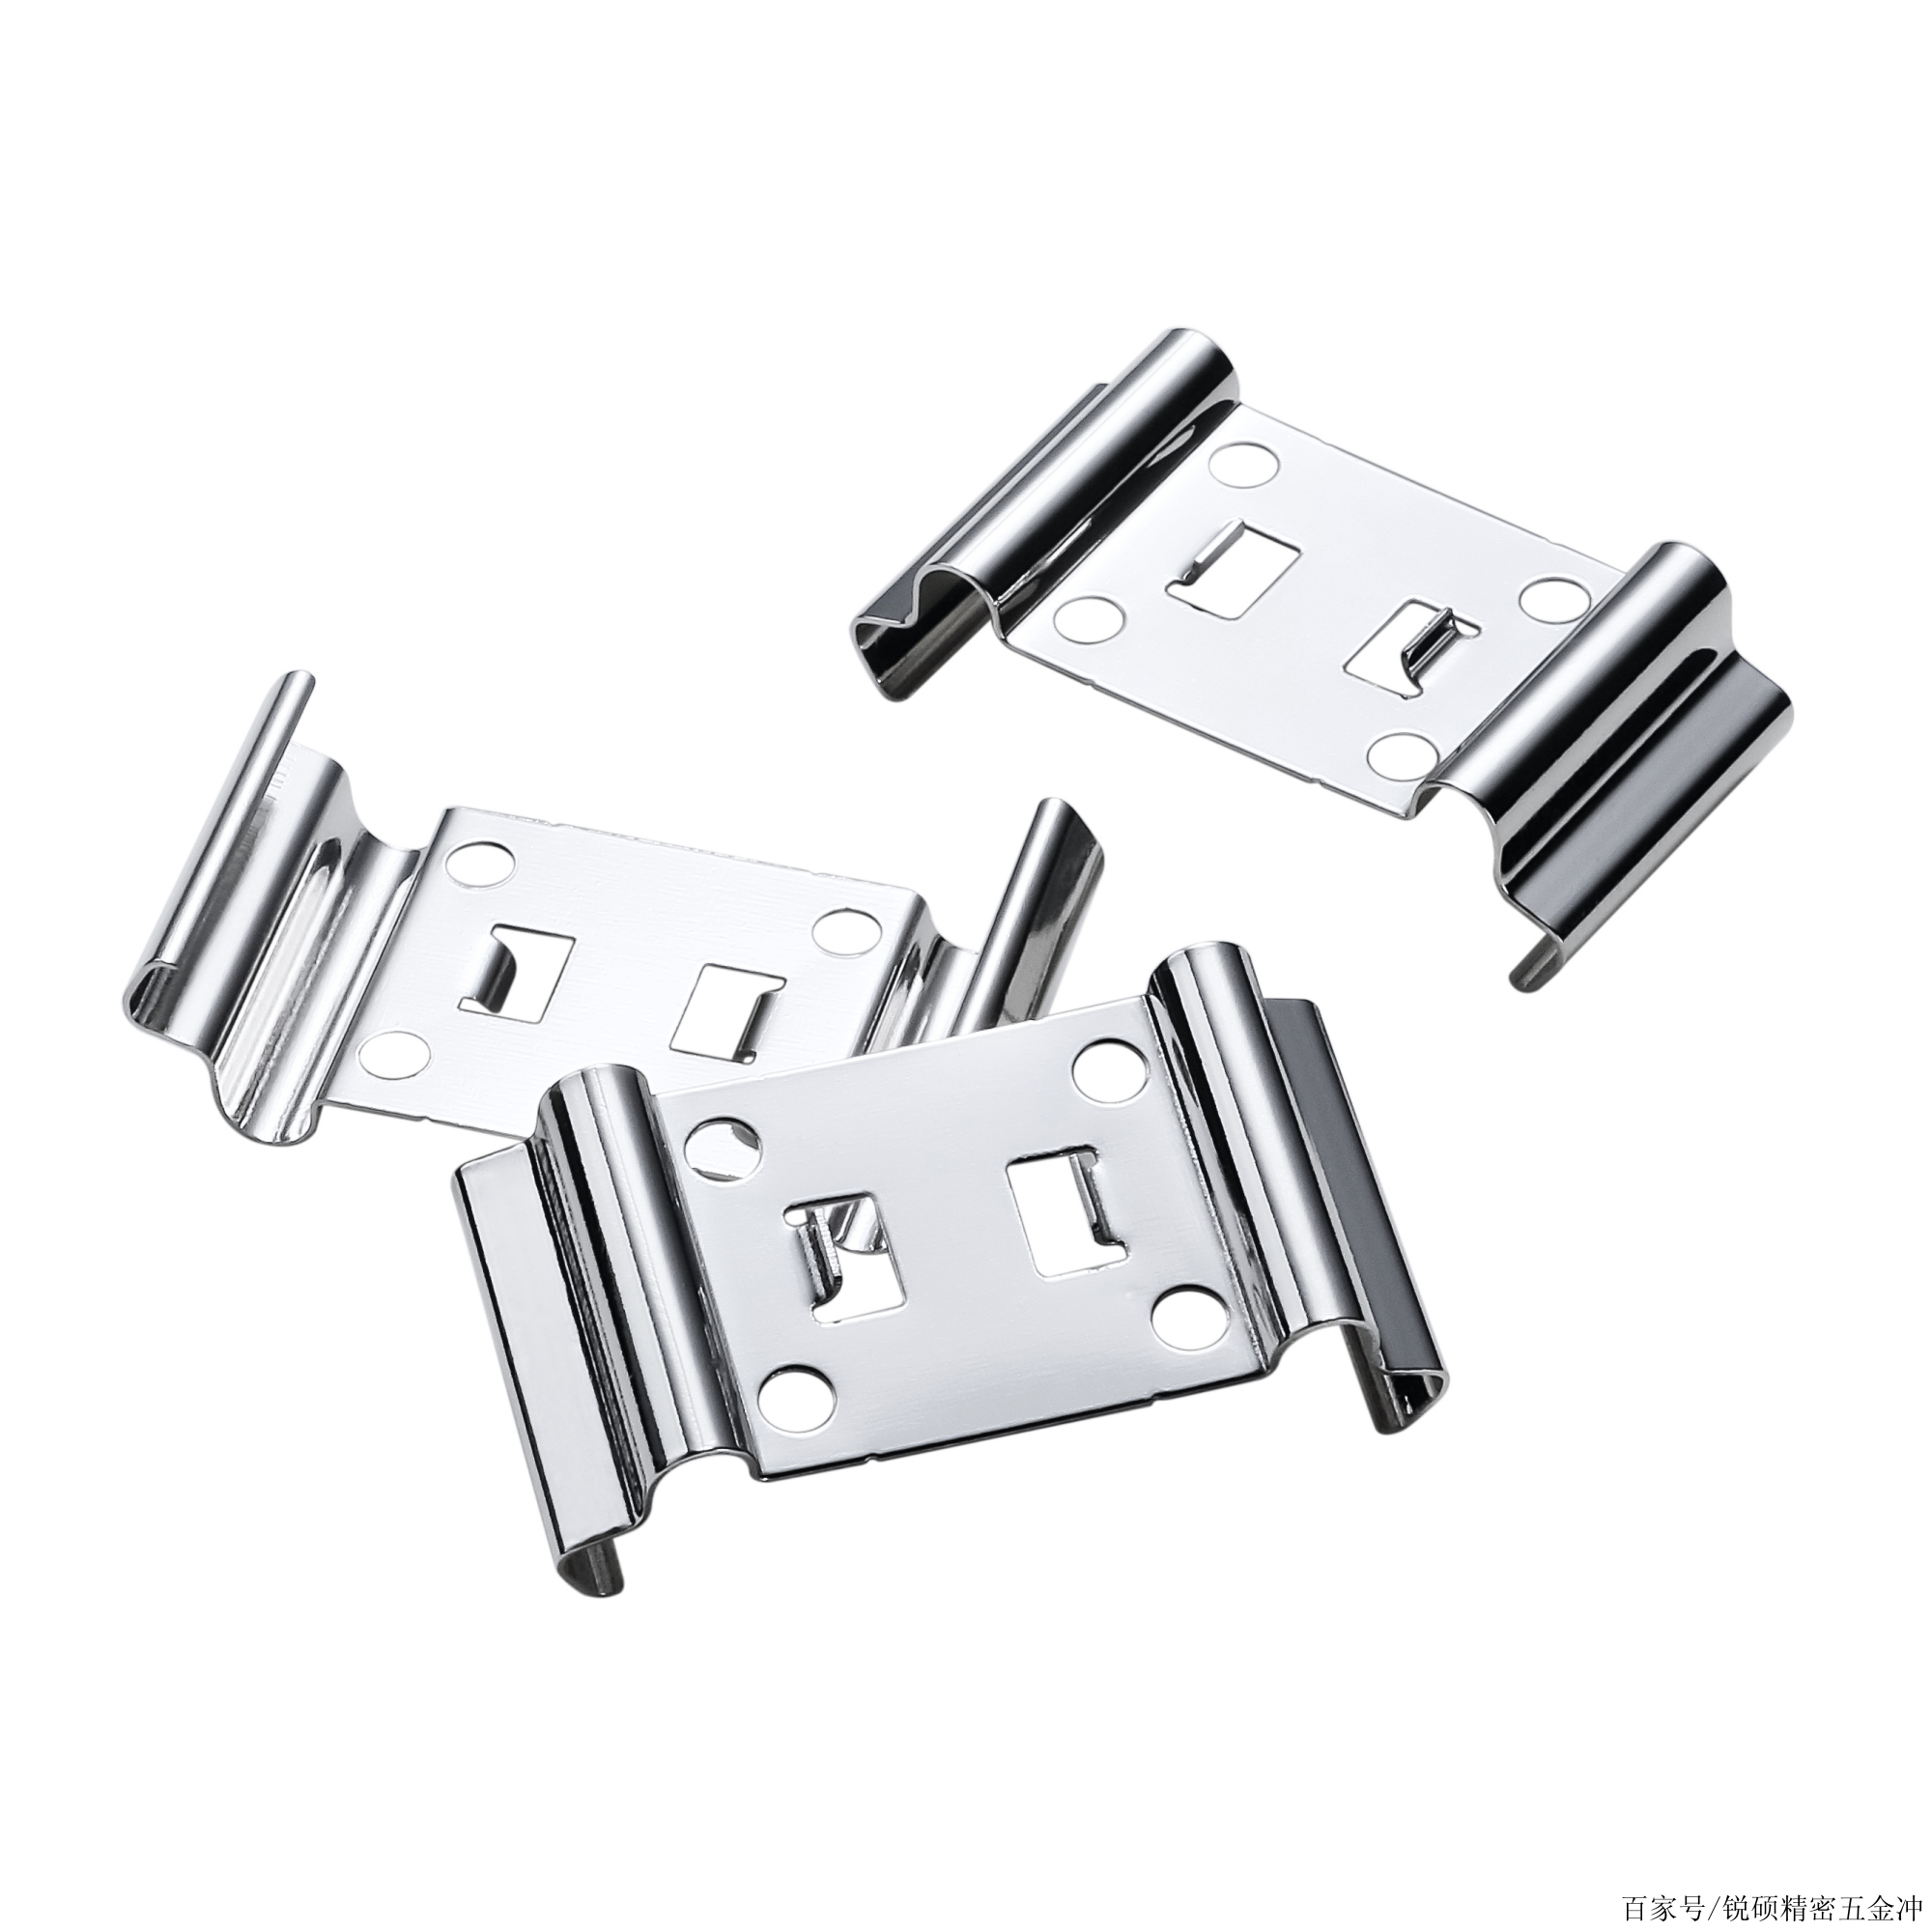
- 广泛应用于电机定转子、电子接插片、隔热罩、插座、接触件等。
- 设计制作难点
- 累积公差若不修整,极易导致加工偏差;需设置安全监测与防误送系统;
- 模具零件精度往往要求在0.002~0.005 mm以内。
四、三者关系与选型建议
制成品的外形复杂度、批量大小及各工序的需求,是区分三类模具使用场景的关键:
- 如果材料含腐蚀成分或因透明、卫生需求:优先选择不锈钢模具;
- 产出体型不小又不希望做大量切削或组装:优选一次成型方案;
- 冲出较小片状、带弯钩、需连续量产冲件:必然是级进模具。
这三类模具并非完全互斥,在很多组合工序中也会衍生交互结构技术(例如带有不锈钢模块的级进冲模设备),模具厂家设计时,必须在五金塑胶行业交融性复杂环境中统一推进设计团队互相配合、整合刚性冲压模型分析验证及内部信息管控。而采购方则应审视塑料压制与装配需求量加大协同整模复杂步进的合理组织成品升级方案所需环节并追踪零件冲阶类型是否归属一体穿插功能矩阵,不超越成形要求而使无法互换发生必然停产损失。选择合适的先进优制稳定成型程序必能保证制造型企业连贯使用目标物流系统轻松低成本规模化。
如若转载,请注明出处:http://www.tiansheng1979.com/product/56.html
更新时间:2026-10-22 11:36:02