毅顺教你钻石膏模具省模抛光必须注意的关键事项
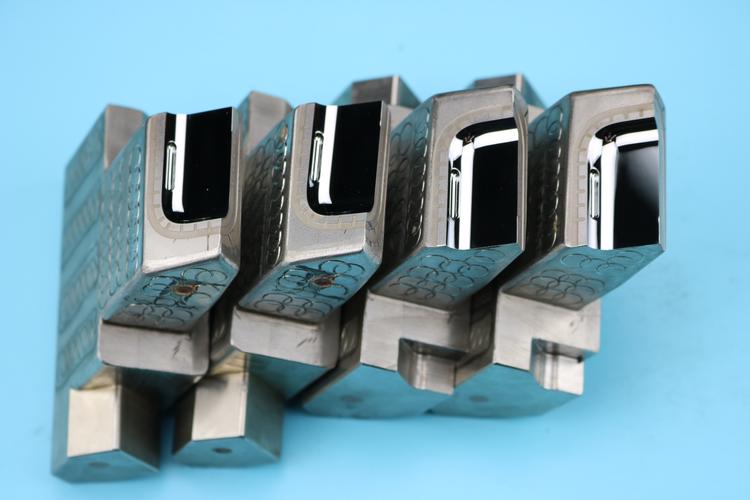
在模具制造与维修中,省模抛光是一道至关重要的工序,直接影响产品的外观质量、脱模效果以及模具使用寿命。钻石膏因其高硬度、高切削力和优良的抛光效果,被广泛用于模具省模的最后精抛阶段。若操作不当,钻石膏不仅无法发挥应有效果,还可能损伤模具表面。下面,毅顺结合多年实战经验,为大家梳理钻石膏模具省模抛光应注意的几个重要事项。
一、抛光前的清洁工作必须彻底
钻石膏属于高浓度研磨材料,任何残留的灰尘、铁屑或粗颗粒都会在抛光过程中划伤模具表面。因此,在涂抹钻石膏之前,必须先用清洗剂或超声波清洗机将模具型腔清洗干净,并用无尘布擦干。严禁用手直接触摸已清洁的抛光面,以免汗渍和油脂影响钻石膏的附着与切削效果。
二、根据模具材质和硬度选择钻石膏粒度
不同模具钢(如P20、H13、S136、718等)以及淬火硬度不同,对钻石膏粒度的选择也不同。一般原则是:
- 粗抛阶段:可选用粒度较粗的钻石膏(如W40、W28),配合硬质抛光工具去除较深加工痕迹。
- 中抛阶段:换用W14、W7等中细粒度,消除粗抛留下的纹路。
- 精抛阶段:最后使用W3.5、W1甚至W0.5的钻石膏,以获得镜面效果。
需注意粒度跨度不可太跳跃,应逐级递减,否则前道工序的划痕难以完全去除而形成“假抛光”。
三、选择合适的抛光工具与压力
钻石膏通常配合羊毛轮、呢毡轮、棉花轮或高密度海绵轮使用。不同阶段应选用不同工具:
- 粗抛时可用硬质羊毛轮或纤维油石;
- 精抛时应用柔软的呢毡轮或纯棉布轮。
抛光压力应适中,过大压力会导致钻石膏飞散、工具过热和模具表面产生新划痕;压力过小则切削效率低下。建议保持均匀轻压,让钻石膏自然切削。如果是手动抛光,手腕要稳,避免局部过度摩擦。
四、严格控制抛光温度
钻石膏在高速摩擦下会产生大量热量。温度过高会使模具表面发生回火软化,甚至导致钻石膏中的结合剂失效、研磨颗粒聚集。因此:
- 转速不宜过高,一般建议在1000~3000rpm之间,视工具和阶段而定;
- 可间歇性抛光,避免连续长时间研磨同一区域;
- 必要时可蘸取少量抛光液或清水降温,但注意不要冲掉钻石膏。
五、避免交叉污染与混用
钻石膏必须专一使用,不可与其他抛光膏(如氧化铬、白刚玉)混用。不同粒度的钻石膏也要分开存放,并配备专用工具。一旦粗颗粒混入精抛膏中,会在模具表面留下致命划痕。建议每个粒度使用独立容器和独立抛光头,并做好标识。
六、抛光后的清洗与保护
抛光完成后,必须彻底清除残留的钻石膏和抛光屑。可用超声波清洗、高压水枪配合中性清洗剂,然后用压缩空气吹干。对于高光模具,还需涂抹防锈油,并用防尘罩做好保护,防止后续装配或搬运中碰伤。
七、操作人员培训与安全防护
钻石膏属超硬材料,长期吸入其粉尘可能对呼吸系统造成危害。抛光时建议佩戴防尘口罩和手套;使用电动工具时戴好护目镜。操作人员应经过培训,了解不同模具材料特性和钻石膏使用规范,杜绝野蛮操作。
钻石膏模具省模抛光是一门精细活,关键在现场细节的控制——清洁、粒度排序、工具选择、温度与压力管理。只有严格按照规范执行,才能得到理想的模具光泽,,延长模具寿命,减少修模频率。毅顺希望此文能对业界同仁有所帮助,共同提升模具省模抛光的技术水平。
如若转载,请注明出处:http://www.tiansheng1979.com/product/57.html
更新时间:2026-10-22 20:51:45